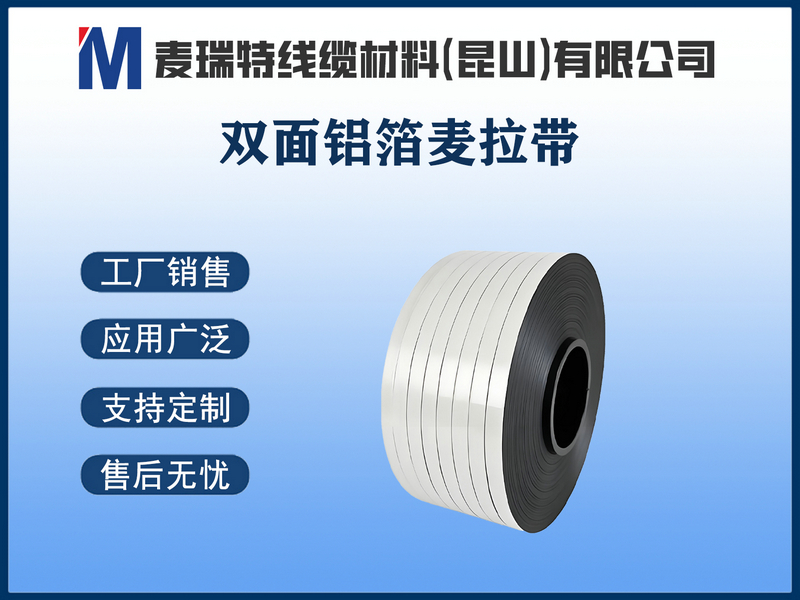
双面铝箔虽然避免了单面铝箔的方向错误问题,但它有自己独特的工艺敏感点,操作不当同样会出现屏蔽不连续、起皱甚至断带等问题。掌握以下三个要点,能让生产线顺畅运行。
第一,搭接宽度与张力控制。双面铝箔比单面铝箔更厚、更硬,对绕包张力要求更高。建议张力设定在单面铝箔的1.2至1.5倍,约2.5至4.0N。张力过小会导致绕包松散、搭接处接触不良,张力过大则铝箔边缘易产生微裂纹,降低屏蔽完整性。搭接宽度应保持在带宽的15%至25%。
第二,避免铝箔边缘折叠或翘起。如果绕包角度不恒定,铝箔边缘可能刺穿相邻层的绝缘。应使用带有导条的成型模具,并在绕包后增加一道“定径模”将铝箔边缘压平。同时确保接地线与铝箔有足够的接触面积,可采用轴向放置镀锡铜地线,通过绕包张力使其压入铝箔表面。
第三,挤塑护套时的温度匹配。双面铝箔的PET层在高温下会收缩,当挤塑温度达160至220℃时,铝箔受热后PET收缩可能引起起皱。解决办法是选择耐温等级更高的热定型PET基材,或在挤塑前对绕包好的电缆进行80至100℃预热,让PET提前收缩稳定。
 下载产品手册-中文
 ProductManual-EN
 客服